 EN
Сглобяването на сърцевината на трансформатора е контролираната сглобка на тънки изолирани ламинати от електротехническа стомана в магнитната верига на трансформатора. Материалът на ламинатите, геометрията на съединенията, точността при рязане, цялостността на изолацията и качеството на стягането могат да повлияят на загубите при празен ход, тока на възбуждане, шума и дългосрочната надеждност.
В практическото производство на трансформатори няма един-единствен стандарт за сглобяване, подходящ за всеки проект. Дебелината на ламинатите, последователността на стъпаловидното припокриване, налягането при стягане и граничните стойности за инспекция трябва да съответстват на утвърдените технически чертежи, данни за материала и приложимите стандарти за изпитания.
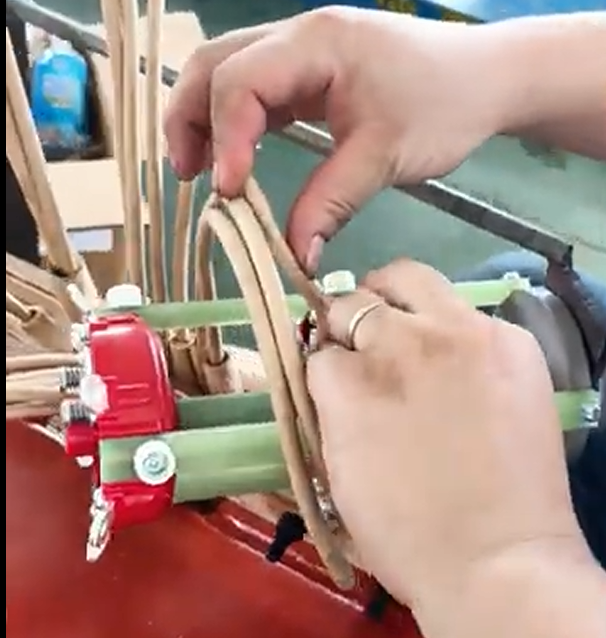
Защо? Трансформатор Важно ли е сглобяването на сърцевината?
Сърцевината на трансформатора осигурява път с ниско магнитно съпротивление за магнитния поток между намотките. Лошо изрязани или неправилно сглобени ламинати могат да предизвикат:
- Неравномерни въздушни пропусти
- Локално магнитно наситяване
- По-висок ток на възбуждане
- Увеличени загуби при празен ход
- Допълнителни вибрации и шум
- Междуслоеви къси съединения
- Локално прегряване
Точното подреждане помага за запазване на проектираната магнитна верига и защитава изолационното покритие върху всяка ламинирана част.
Четири основни стъпки при подреждане на трансформаторно ядро
1. Подготовка на зоната за подреждане
Преди да започне сглобяването, платформата за подреждане, инструментите и приспособленията трябва да са чисти, нивелирани и свободни от метални частици, масло и други замърсявания.
Всяка ламинирана част от електротехническа стомана трябва да се провери за:
- Правилни размери и ъгъл на рязане
- Излишни заострени ръбове или бурри
- Повърхностно замърсяване
- Повредено изолационно покритие
- Огъване или деформация
- Правилна идентификация и информация за партидата
Плоскостта и размерните допуски трябва да съответстват на одобрената конструкция на трансформатора. Стойност като 0.02 mm може да се използва за конкретен компонент или производствен процес, но не трябва да се счита за универсално изискване за всеки сърдечен елемент на трансформатор.
2. Нареждане на ламинатите в предписаната последователност
Ламинатите се поставят слой по слой според чертежа на сърдечника. Много силови трансформатори използват пресичащ се под ъгъл или стъпаловиден съединителен шев, за да разпределят зоната на съединението през няколко слоя.
Операторите трябва да контролират:
- Ориентация на ламинатите
- Прекъсване на шевовете
- Размери на стъпалата
- Последователност на слоевете
- Подравняване на краката и ярема
- Размери на прозореца на сърдечника
- Натрупана височина на стеклото
Някои производствени инструкции могат да изискват промяна на модела за стеклене след определен брой листове. Въпреки това, правило като промяна на посоката на всяка пета ламинирана част е специфично за даден проект, а не задължително изискване за цялата индустрия.
3. Подравняване и предварително компресиране на сърцевината
Временни фиксиращи устройства се използват, за да задържат стекнатата сърцевина на мястото ѝ преди окончателното стягане. Фиксиращите устройства, които се допират до електротехническата стомана, трябва да избягват драскане или замъкване на изолацията между ламинатите.
Предварителното компресиране трябва да е:
- Равномерно разпределено
- Достатъчно, за да стабилизира сърцевината
- Приложено без деформиране на ламинатите
- Контролирано според утвърдената технологична спецификация
Диапазон от налягане като 3–5 kgf/cm² може да се прилага за конкретна фабрична процедура, но правилната стойност зависи от конструкцията на сърцевината, дизайна на фиксиращите устройства, материала и спецификацията на трансформатора.
4. Проверка на сърцевината и нейната изолация
След подреждане и стягане сърцевината трябва да бъде проверена, преди да се монтира заедно с намотките.
Типичните проверки включват:
- Общи размери на сърцевината
- Размери на прозореца на сърдечника
- Подравняне и праволинейност на краката
- Положение на съединенията и еднаквост на зазорите
- Височина на подредената сърцевина и коефициент на запълване
- Състояние на стягането
- Изолация между сърцевината и рамката
- Заземяване на сърцевината
- Доказателство за междуслоен ущърб
Стойност на съпротивлението на изолацията над 10 МΩ може да се изисква за определени тестови точки или продукти, но това не е универсален критерий за приемане за всички ламинирани слоеве. Изпитвателното напрежение, мястото на измерване, температурата, влажността и граничните стойности за приемане трябва да бъдат определени от производствената процедура на производителя и приложимата спецификация.
Как да изберете ламинирани електростатически стомани
Електростатическата стомана с ориентирани зърна се използва широко в сърцевините на силови и разпределителни трансформатори, тъй като нейните магнитни свойства са оптимизирани в посоката на валцовката.
При избора трябва да се вземат предвид:
- Специфични загуби в сърцевината
- Магнитна проницаемост
- Характеристики при наситяване
- Дебелина на ламинирането
- Изолационно покритие
- Равност
- Изпълнение на рязането
- Характеристики на ръбовете
- Последователност на доставчика
Сравнение на обичайните дебелини на ламинирането
| Дебелина | Общи характеристики | Съображения за подбор |
|---|---|---|
| 0,23 mm | Може да поддържа по-ниска загуба на вихър, в зависимост от степента на стоманата | По-високи разходи за материал и обработка; често се избират за изискващи цели за загуба |
| 0,270,30 mm | Общ баланс между ефективността, наличността и разходите | Широко разглеждани за проекти на трансформатори за мощност и честота |
| 0,35 mm | Економни за някои конвенционални приложения | Изискванията за основни загуби трябва да бъдат внимателно оценени |
| 0,50 мм | По-голям потенциал за загуби от вихрови токове | Обикновено неподходящ за сърцевини на съвременни трансформатори с ниски загуби, освен ако не е оправдано от специфичен проект |
По-тънките ламинати могат да намалят компонента на загубите в сърцевината, причинени от вихрови токове, но самата дебелина не определя изключително производителността. Степента на стомана, плътността на магнитния поток, конструкцията на съединенията, качеството на рязане и точността при сглобяване също са важни.
Твърдения като „стомана с дебелина 0.23 mm намалява загубите от вихрови токове с 40 %“ трябва да се публикуват само ако са подкрепени от тестове, проведени при дефинирани и сравними условия.
Защо е важна последователността на материала в партида
Използването на електротехническа стомана от един и същи одобрен клас и контролирана производствена партида помага за поддържане на последователност по отношение на:
- Магнитни свойства
- Дебелина на плоскостта
- Производителност на изолационното покритие
- Състояние на повърхността
- Реакция при рязане
- Размери на сборката на сърцевината
Смесването на неидентифицирани материали може да доведе до несъответствия в загубите в сърцевината, тока за възбуждане и размерите при сложената сборка. Ако е необходимо да се използват множество партиди, те трябва да бъдат проверени чрез материални документи и процеса за контрол на качеството на производителя.
Три често срещани Трансформатор Основни методи за наслагване
Директно или стъплено наслагване
При стъплената конструкция ламинираните секции се съединяват по сравнително директни стави.
Предимства:
- Проста подредба
- По-лесно производство
- Възможно е по-ниска производствена сложност
Ограничения:
- Магнитният поток може да преминава през по-концентриран зазор в ставата
- По-голям риск от локално изкривяване на потока
- Магнитната производителност може да е по-неблагоприятна в сравнение с оптимизирана стъплено наслагана конструкция
Този метод може да е подходящ за определени малки или чувствителни към разходите трансформатори, в зависимост от изискванията към конструкцията.
Стъпаловидно подреждане
Стъпаловидното ядро разпределя съединението по няколко последователни слоя. Вместо да се създава една концентрирана прекъснатост, наслагващите се ламинати осигуряват по-плавен магнитен преход.
Възможни Предимства:
- Намалена концентрация на магнитния поток край съединенията
- По-ниска локализирана наситеност
- По-нисък ток за възбуждане
- Подобрен режим на работа без натоварване
- Намалена вибрация на ядрото и слушаем шум
Размерите и редът на стъпалата трябва да се проектират специално за конкретното ядро. Фиксираното припокриване от една третина от широчината на листа не е универсално правило.
Стъпаловидните съединения се предназначават предимно за подобряване на магнитния път. Всякаква топлинна полза е второстепенна и не бива да се представя като фиксиран процент без подкрепящи изпитателни данни.
Хибридно подреждане
Хибридната конструкция комбинира различни видове съединения или подреждания в избрани области на сърцевината.
Възможни предимства:
- Гъвкавост в проектирането
- Баланс между производствената цена и магнитната ефективност
- Адаптиране към специални геометрии на сърцевината или производствени ограничения
Тъй като хибридните структури са по-специфични за приложението, техните характеристики трябва да бъдат потвърдени чрез инженерни изчисления и прототипно или рутинно тестване.
Кой метод на подреждане дава най-ниски загуби в сърцевината?
Правилно проектирана стъпаловидна сърцевина често осигурява по-добра магнитна ефективност от проста сърцевина с правоъгълно подреждане. Всъщност не е коректно да се гарантира, че стъпаловидното подреждане винаги намалява загубите при празен ход с 15–20%.
Измерената разлика зависи от:
- Марка и дебелина на електротехническата стомана
- Плътност на основния магнитен поток
- Геометрия на връзката
- Последователност на стъпаловидното наслагване
- Допуски за рязане и наслагване
- Височина на бура
- Фиксиране на сърцевината
- Мощност на трансформатора и форма на сърцевината
- Условия за тест
Надеждните твърдения за експлоатационни характеристики трябва да се основават на сравними проекти на трансформатори, документирани производствени данни или тестови резултати, проведени под наблюдение.
Приоритети за контрол на качеството
Надежден процес за наслагване на сърцевината трябва да включва контрол на три етапа.
Проверка на входящите материали
Проверете марката на стоманата, дебелината, покритието, документацията от доставчика и идентификацията на материала.
Проверка по време на процеса
Контролирайте размерите при рязане, височината на заострените ръбове, последователността на ламинирането, подравняването на съединенията, височината на наслагването и състоянието на покритието.
Финална верификация
Извършете инспекция на завършения магнитен сърдечник и изпълнете задължителните трансформаторни изпитания. В зависимост от продукта и спецификацията те могат да включват:
- Загуби при празен ход
- Ток на празен ход
- Изпитание при приложено напрежение
- Изпитание при индуцирано напрежение
- Съпротивление на изолация
- Съпротивление на намотките
- Измерване на шума
- Изпитание за повишаване на температурата
Често задавани въпроси
Какво представлява струпването на трансформаторния сърдечник?
Това е процесът на сглобяване на изолирани ламинати от електротехническа стомана в магнитния сърдечник на трансформатор.
Защо се използват тънки ламинати?
Тънките, взаимно изолирани листове ограничават циркулиращите водовъртежни токове и допринасят за намаляване на загряването на сърдечника и загубите при празен ход.
Какво е стъпаловиден трансформаторен сърдечник?
Това е сърцевина, при която ставите са разположени стъпково в няколко слоя от ламиниран материал, което създава по-плавен път за магнитния поток.
Винаги ли по-тънката електротехническа стомана е по-добра?
Не задължително. По-тънката стомана може да намали загубите от вихрови токове, но окончателният избор трябва да вземе предвид и класа на стоманата, общите загуби в сърцевината, производствените възможности, механичната обработка и разходите.
Как се проверява качеството на сърцевината на трансформатора?
Производителите прилагат комбинация от инспекция на материала, проверка на размерите, контрол на производствения процес, потвърждение на изолацията и електрически изпитания на завършения трансформатор.
Заключение
Висококачественото натрупване на сърцевината на трансформатора изисква повече от просто поставяне на листовете електротехническа стомана един върху друг. То зависи от проверени материали, точна рязка, контролирана последователност на ламинирането, защитена повърхностна изолация, равномерно стягане и документирани инспекции.
Стъпаловидната конструкция може да подобри магнитния път и да осигури по-ниски загуби при празен ход, по-малък ток на възбуждане и по-ниско ниво на шум. Всъщност обаче нейната производителност трябва да се оценява като част от цялостния проект на трансформатора, а не чрез изолирани или универсални процентни твърдения.
Заявете индивидуално решение за трансформатор
Имате нужда от трансформатор, проектиран според вашите изисквания към напрежение, мощност, импеданс, загуби, охлаждане и монтаж?
Dingxin — производител на силови трансформатори. Достъпни са индивидуални решения.
Свържете се с Dingxin, за да обсъдите техническите си спецификации и да поискате персонализирано предложение за трансформатор.
Съдържание
- Защо? Трансформатор Важно ли е сглобяването на сърцевината?
- Четири основни стъпки при подреждане на трансформаторно ядро
- Как да изберете ламинирани електростатически стомани
- Защо е важна последователността на материала в партида
- Три често срещани Трансформатор Основни методи за наслагване
- Кой метод на подреждане дава най-ниски загуби в сърцевината?
- Приоритети за контрол на качеството
- Често задавани въпроси
- Заключение
- Заявете индивидуално решение за трансформатор