 EN
Trafo çekirdeğinin istiflenmesi, ince, yalıtılmış elektrik çeliği saclarının trafoyun manyetik devresine kontrol edilmiş bir şekilde monte edilmesidir. Sac malzemesi, eklem geometrisi, kesim doğruluğu, yalıtım bütünlüğü ve sıkma kalitesi, yük altında olmayan kayıpları, uyarma akımını, gürültüyü ve uzun vadeli güvenilirliği etkileyebilir.
Pratik trafo üretimi sırasında her tasarım için geçerli tek bir istifleme spesifikasyonu yoktur. Sac kalınlığı, basamaklı eklem sırası, sıkma basıncı ve muayene sınırları, onaylı mühendislik çizimlerine, malzeme verilerine ve uygulanabilir test standartlarına uygun olarak belirlenmelidir.
Neden? Transformer Çekirdek İstiflemesi Önemli mi?
Trafo çekirdeği, sargılar arasında manyetik akı için düşük relüktanslı bir yol sağlar. Kötü kesilmiş veya yanlış istiflenmiş sac levhalar şu durumları yaratabilir:
- Dengesiz hava aralıkları
- Yerel manyetik doyuma ulaşma
- Daha yüksek uyarma akımı
- Artmış yük altında olmayan kayıplar
- Ek titreşim ve gürültü
- Sakalar arası kısa devreler
- Yerel aşırı ısınma
Doğru istifleme, her laminasyonun izolasyon kaplamasını korurken tasarlanan manyetik yolu korumaya yardımcı olur.
Trafo Çekirdeği İstiflemesinde Dört Temel Adım
1. İstifleme Alanını Hazırlayın
Montaj başlamadan önce istifleme platformu, araçlar ve sabitleme parçaları temiz, düz ve metal parçacıkları, yağ ile diğer kirleticilerden arındırılmış olmalıdır.
Her elektrikli çelik laminasyonu şu konularda kontrol edilmelidir:
- Doğru boyutlar ve kesim açısı
- Aşırı kenar kırlıkları veya keskin kenarlar
- Yüzey Kirliliği
- Hasar görmüş izolasyon kaplaması
- Eğilme veya deformasyon
- Doğru tanımlama ve parti bilgileri
Düzlemsellik ve boyutsal toleranslar, onaylı transformatör tasarımına uygun olmalıdır. Belirli bir bileşen veya üretim süreci için 0,02 mm gibi bir değer kullanılabilir; ancak bu, her transformatör çekirdeği için evrensel bir gereksinim olarak kabul edilmemelidir.
2. Laminasyonları Belirtilen Sırada Yerleştirin
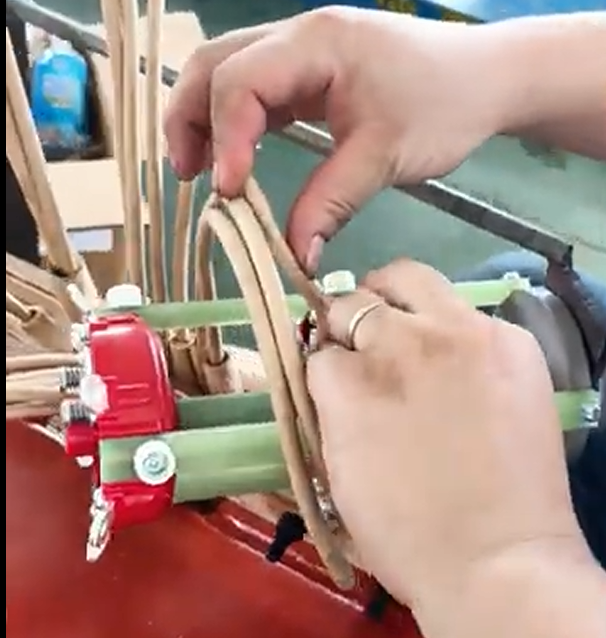
Laminasyonlar, çekirdek çizimine göre katman katman yerleştirilir. Birçok güç transformatörü, eklem alanını birkaç katmanda dağıtmak amacıyla çapraz kesimli (interleaved mitred) veya basamaklı (step-lap) eklem kullanır.
Operatörler şu unsurları kontrol etmelidir:
- Laminasyon yönü
- Eklem bindirmesi
- Basamak ölçüleri
- Katman sırası
- Kol ve yoke hizalaması
- Çekirdek penceresi ölçüleri
- Toplam yığın yüksekliği
Bazı üretim talimatları, belirli bir sayfadaki levhaların sayısı sonrasında yığma deseninin değişmesini gerektirebilir. Ancak beşer laminasyonda yön değiştirmek gibi bir kural, sektör genelinde geçerli bir gereksinimden ziyade tasarım özelidir.
3. Çekirdeği Hizalayın ve Önceden Sıkıştırın
Son sıkma işleminden önce yığılmış çekirdeğin konumunu korumak için geçici sabitleme elemanları kullanılır. Elektrik çeliğine temas eden sabitleme elemanları, laminasyon izolasyonunu çizmemeli ya da köprüleştirmemelidir.
Ön sıkıştırma şu şekilde olmalıdır:
- Eşit şekilde dağıtılmış
- Çekirdeği stabilize etmek için yeterli
- Laminasyonların deformasyona uğramasına neden olmadan uygulanmış
- Onaylı süreç spesifikasyonuna göre kontrol edilmiş
3–5 kgf/cm² gibi bir basınç aralığı belirli bir fabrika prosedüründe geçerli olabilir; ancak doğru değer, çekirdek yapısı, sabitleme elemanı tasarımı, malzeme ve transformatör spesifikasyonuna bağlıdır.
4. Çekirdek ve İzolasyonunun Denetlenmesi
Sarım parçalarıyla birleştirilmeden önce, çekirdek yığıldıktan ve sıkıştırıldıktan sonra denetlenmelidir.
Tipik kontroller şunları içerir:
- Genel çekirdek boyutları
- Çekirdek penceresi ölçüleri
- Kol hizalaması ve doğruluk
- Eklem konumu ve aralık tutarlılığı
- Yığın yüksekliği ve dolgu faktörü
- Sıkıştırma durumu
- Çekirdekten çerçeve izolasyonu
- Çekirdeğin topraklama düzeni
- Katmanlar arası hasar belirtileri
Bazı test noktaları veya ürünler için 10 MΩ'nin üzerinde bir yalıtım direnci değeri belirtilebilir, ancak bu, tüm laminasyon katmanları için evrensel bir kabul kriteri değildir. Test gerilimi, ölçüm konumu, sıcaklık, nem ve kabul limitleri üreticinin prosedürü ve ilgili spesifikasyon tarafından tanımlanmalıdır.
Elektrik Çeliği Laminasyonları Nasıl Seçilir
Tane yönelimli elektrik çeliği, manyetik özelliklerinin yuvarlanma yönünde optimize edilmiş olması nedeniyle güç ve dağıtım transformatör çekirdeklerinde yaygın olarak kullanılır.
Seçim şu unsurları göz önünde bulundurmalıdır:
- Öz çekirdek kaybı
- Manyetik Nüfusluluk
- Doyma karakteristikleri
- Laminasyon kalınlığı
- Yalıtım kaplaması
- Düzgünlük
- Kesim Performansı
- Burr karakteristikleri
- Tedarikçi tutarlılığı
Yaygın Laminasyon Kalınlıklarının Karşılaştırılması
| Kalınlık | Genel Özellikler | Seçim hususları |
|---|---|---|
| 0,23 mm | Çelik sınıfına bağlı olarak daha düşük Foucault akımı kaybını destekleyebilir | Daha yüksek malzeme ve işleme maliyeti; zorlu kayıp hedefleri için genellikle seçilir |
| 0.27–0.30 mm | Performans, mevcudiyet ve maliyet arasında yaygın dengeli seçenek | Güç frekanslı transformatör tasarımları için yaygın olarak değerlendirilir |
| 0.35 mm | Bazı geleneksel uygulamalar için ekonomiktir | Çekirdek kaybı gereksinimleri dikkatlice değerlendirilmelidir |
| 0,50 mm | Daha yüksek girdap akımı kaybı potansiyeli | Belirli bir tasarım ile haklı çıkarılmadıkça modern düşük kayıplı güç transformatör çekirdekleri için genellikle uygun değildir |
Daha ince saclar çekirdek kaybının girdap akımı bileşenini azaltabilir, ancak kalınlık tek başına performansı belirlemez. Çelik sınıfı, akı yoğunluğu, ek tasarımı, kesim kalitesi ve montaj hassasiyeti de önemlidir.
“0.23 mm çelik girdap akımı kaybını %40 oranında azaltır” gibi iddialar, yalnızca tanımlı ve karşılaştırılabilir koşullar altında yapılan testlerle desteklendiğinde yayımlanmalıdır
Malzeme Parti Tutarlılığının Neden Önemli Olduğu
Onaylı aynı kaliteden ve kontrollü üretim partisinden elektrik çeliği kullanılması, aşağıdaki özelliklerin tutarlılığını korumaya yardımcı olur:
- Manyetik özellikler
- Levha Kalınlığı
- Yalıtım kaplama performansı
- Yüzey Durumu
- Kesme tepkisi
- Çekirdek yapım boyutları
Tanımlanmamış malzemelerin karıştırılması, çekirdek kaybı, uyarma akımı ve istif boyutlarında tutarsızlıklara neden olabilir. Birden fazla parti kullanılması gerekiyorsa, bu partiler malzeme kayıtları ve üreticinin kalite kontrol süreci aracılığıyla doğrulanmalıdır.
Üç Yaygın Transformer Çekirdek İstifleme Yöntemi
Doğrudan veya Kenetli (Butt-Lap) İstifleme
Kenetli (butt-lap) yapıda, sacların kesim parçaları nispeten doğrudan eklem noktalarında bir araya gelir.
Avantajlar:
- Basit düzenleme
- Daha kolay üretim
- Olası olarak daha düşük üretim karmaşıklığı
Sınırlamalar:
- Manyetik akı, daha yoğun bir birleşme aralığından geçebilir
- Yerel akı bozulması riski daha yüksektir
- Manyetik performans, optimize edilmiş bir basamaklı bindirme tasarımıyla karşılaştırıldığında daha az uygun olabilir
Bu yöntem, tasarım gereksinimlerine bağlı olarak belirli küçük veya maliyet duyarlı transformatörler için uygun olabilir.
Basamaklı Bindirme Yığma
Basamaklı bindirme çekirdeği, birleşmeyi birkaç ardışık katmana dağıtır. Tek bir yoğun kesinti yaratmak yerine, bindirilen saclar, daha kademeli bir manyetik geçiş sağlar.
Olası Faydalar:
- Birleşim bölgelerindeki akı yoğunluğunun azalması
- Daha düşük yerelleştirilmiş doygunluk
- Daha düşük uyarma akımı
- Boşta çalışma performansında iyileşme
- Çekirdek titreşimi ve işitilebilir gürültüde azalma
Basamak boyutları ve sırası, belirli bir çekirdek için özel olarak tasarlanmalıdır. Sac genişliğinin üçte biri kadar sabit bir örtüşme evrensel bir kural değildir.
Basamaklı eklem birleşimleri esas olarak manyetik yolu geliştirmek amacıyla kullanılır. Isıl avantajlar ikincil niteliktedir ve destekleyici test verileri olmadan sabit bir yüzde olarak ifade edilmemelidir.
Hibrit Yığma
Hibrit tasarım, çekirdeğin seçilen bölgelerinde farklı eklem veya yığma düzenlerini bir araya getirir.
Olası avantajlar:
- Tasarım Esnekliği
- Üretim maliyeti ile manyetik performans arasında denge
- Özel çekirdek geometrilerine veya üretim kısıtlamalarına uyarlama
Hibrit yapılar daha çok uygulamaya özel olduğu için performansları mühendislik hesaplamaları ve prototip ya da rutin testlerle doğrulanmalıdır.
Hangi Yığma Yöntemi En Düşük Çekirdek Kaybını Sağlar?
Doğru şekilde tasarlanmış bir basamaklı yığılmış çekirdek, genellikle basit uçtan-ucuna yığılmış bir yapıya kıyasla daha iyi manyetik performans sunar. Ancak basamaklı yığma yönteminin her zaman boşta kayıpları %15–%20 oranında azaltacağına dair bir garanti vermek doğru değildir.
Ölçülen fark aşağıdakilere bağlıdır:
- Elektrik çeliği sınıfı ve kalınlığı
- Çekirdek akı yoğunluğu
- Eklem geometrisi
- Basamaklı yığma sırası
- Kesim ve yığma toleransları
- Burr Yüksekliği
- Çekirdek sıkma
- Dönüştürücü kapasitesi ve çekirdek şekli
- Test koşulları
Güvenilir performans iddiaları, karşılaştırılabilir dönüştürücü tasarımlarına, belgelenmiş üretim verilerine veya tanık test sonuçlarına dayanmalıdır.
Kalite Kontrol Öncelikleri
Güvenilir bir çekirdek istifleme süreci, üç aşamada kontrol içermelidir.
Gelen malzeme denetimi
Çelik sınıfını, kalınlığı, kaplamayı, tedarikçi belgelerini ve malzeme tanımlamasını doğrulayın.
İşlem İçindeki Denetim
Kesim boyutlarını, kenar burun yüksekliğini, sacların sırasını, eklem hizalamasını, istif yüksekliğini ve kaplama durumunu izleyin.
Nihai Doğrulama
Tamamlanmış çekirdeği denetleyin ve gerekli dönüştürücü testlerini gerçekleştirin. Ürün ve spesifikasyona bağlı olarak bunlar şunları içerebilir:
- Boş yük kaybı
- Yüksüz akım
- Uygulanan gerilim testi
- Endüklenen gerilim testi
- İzolasyon Direnci
- Sargı direnci
- Gürültü Ölçümü
- Sıcaklık yükselmesi testi
Sıkça Sorulan Sorular
Trafo çekirdeği istiflemesi nedir?
İzole edilmiş elektrik çeliği saclarının bir transformatörün manyetik çekirdeğini oluşturacak şekilde monte edilmesi işlemidir.
Neden ince saclar kullanılır?
İnce, birbirinden izole edilmiş saclar dolaşım akımlarını sınırlandırır ve çekirdek ısınmasını ile boşta kayıpları azaltmaya yardımcı olur.
Basamaklı eklemli trafo çekirdeği nedir?
Bu, manyetik akı için daha kademeli bir yol oluşturan, birkaç sac katmanı boyunca paylaşılan eklemli bir çekirdektir.
Daha ince elektrik çeliği her zaman daha mı iyidir?
Gerekmez. Daha ince çelik dolaşım akımı kayıplarını azaltabilir; ancak nihai seçim, çelik sınıfı, toplam çekirdek kaybı, üretim kapasitesi, mekanik işleme ve maliyet gibi diğer faktörleri de göz önünde bulundurmalıdır.
Trafo çekirdeği kalitesi nasıl doğrulanır?
Üreticiler, malzeme denetimi, boyutsal kontroller, süreç kontrolü, izolasyon doğrulaması ve tamamlanmış transformatörün elektriksel testlerini bir araya getirir.
Sonuç
Yüksek kaliteli transformatör çekirdek yığınları, elektrik çelik levhalarını bir araya getirmekten daha fazlasını gerektirir. Doğrulanmış malzemeler, doğru kesim, kontrollü laminasyon sırası, korunmuş yüzey izolasyonu, eşit sıkma kuvveti ve belgelenmiş muayene süreçlerine bağlıdır.
Basamaklı bindirme (step-lap) yapısı, manyetik yolun iyileştirilmesini sağlayabilir ve daha düşük boşta kayıp, uyarma akımı ve gürültü değerlerini destekleyebilir. Ancak gerçek performansı, ayrılmış veya evrensel yüzde oranları üzerinden değil, tam transformatör tasarımının bir parçası olarak değerlendirilmelidir.
Özelleştirilmiş Transformatör Çözümü Talep Edin
Gerilim, güç, empedans, kayıp, soğutma ve montaj gereksinimlerinize özel tasarlanmış bir transformatöre mi ihtiyacınız var?
Dingxin — Güç transformatörü üreticisi. Özelleştirilmiş çözümler mevcuttur.
Teknik özelliklerinizi tartışmak ve özelleştirilmiş bir transformatör teklifi talep etmek için Dingxin ile iletişime geçin.
İçindekiler Tablosu
- Neden? Transformer Çekirdek İstiflemesi Önemli mi?
- Trafo Çekirdeği İstiflemesinde Dört Temel Adım
- Elektrik Çeliği Laminasyonları Nasıl Seçilir
- Malzeme Parti Tutarlılığının Neden Önemli Olduğu
- Üç Yaygın Transformer Çekirdek İstifleme Yöntemi
- Hangi Yığma Yöntemi En Düşük Çekirdek Kaybını Sağlar?
- Kalite Kontrol Öncelikleri
- Sıkça Sorulan Sorular
- Sonuç
- Özelleştirilmiş Transformatör Çözümü Talep Edin