 EN
Устављање трансформаторског језгра је контролисана монтажа танких, изолованих ламинација електричног челика у магнетну колоју трансформатора. Материјал ламинације, геометрија зглобова, тачност сечења, интегритет изолације и квалитет заплене могу утицати на губитак без оптерећења, струју узбуђења, буку и дугорочну поузданост.
У практичној производњи трансформатора, не постоји једна спецификација за спајање која је погодна за сваки дизајн. Дебљина ламинације, секвенца корак-корак, притисак за запрт и границе инспекције треба да буду у складу са одобреним инжењерским цртежима, подацима о материјалу и применим стандардима за испитивање.
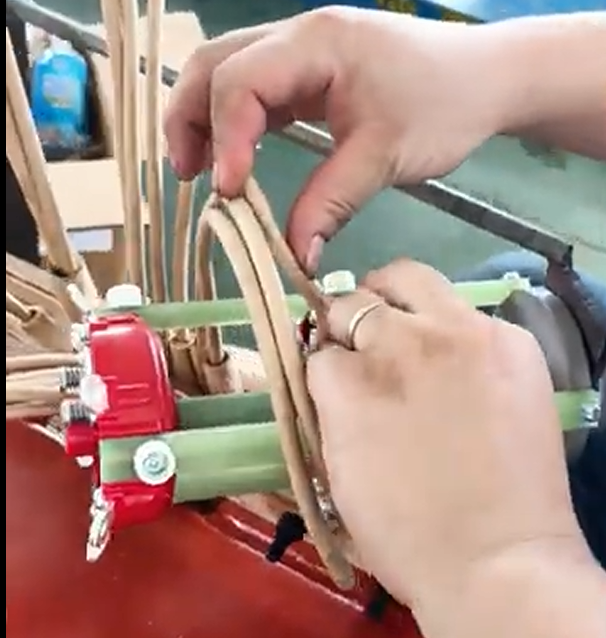
Зашто је Трансформатор Да ли је важно спајање језгра?
Јадро трансформатора обезбеђује пут ниске релактанције за магнетни флукс између намотања. Лоша реза или неисправно постављена ламинација може створити:
- Неравномерне ваздушне празнине
- Локализована магнетна засићеност
- Виша струја узбуђења
- Повећани губитак без оптерећења
- Додатне вибрације и бука
- Интерламинари кратке кола
- Локално прегревање
Прецизно спајање помаже да се одржи дизајниран магнетни пут док се штити изолациони премаз на свакој ламинацији.
Четири главна корака у спајању трансформаторских језгра
1. у вези са Припремите подручје за спајање
Пре почетка монтаже, платформа за спајање, алати и опрема треба да буду чисти, ниски и без металних честица, уља и друге контаминације.
Свака ламинација електричног челика треба да се провери на:
- Прави димензије и угао сечења
- Превише бури или оштре ивице
- Загађење површине
- Повређена изолацијска премаза
- Скицање или деформација
- Правилна идентификација и информације о серији
Плоскост и димензионалне допуне морају бити у складу са одобреним дизајном трансформатора. Степен за одређени компонент или производни процес може бити 0,02 mm, али се не би требало третирати као универзални захтев за свако језгро трансформатора.
2. Уколико је потребно. Поставите ламинације у одређеном редоследу
Ламинације су постављене слој по слој према цртежу језгра. Многи трансформатори снаге користе међусобно заплетени митрирани или корак-окретни зглоб да би расподелили површину зглоба преко неколико слојева.
Оператори морају контролисати:
- Оријентација ламинације
- Преклапање чворова
- Димензије корака
- Поредок слоја
- Уравњавање удноса и јара
- Димензије централног прозора
- Накупна висина купца
Неки производствени упутства могу захтевати да се образац спајања промени након одређеног броја листова. Међутим, правило као што је промена правца сваке пет ламинација је специфично за дизајн, а не захтев за целу индустрију.
3. Уколико је потребно. Уравњавање и прекомпресија језгра
Привремена опрема се користи да би се уложило улепљено језгро у положај пре коначног запљачкања. Укључњаци који додирну електрични челик треба да избегавају гребање или преврставање изолације ламинације.
Прекомпресија треба да буде:
- Равномерно распоређено
- Довољно за стабилизирање језгра
- Наноси се без деформисања ламинација
- Контролисана у складу са одобреном процесном спецификацијом
Прекопрекивање као што је 35 kgf/cm2 може се примењивати на одређену фабричку процедуру, али тачна вредност зависи од структуре језгра, дизајна накита, материјала и спецификације трансформатора.
4. Уколико је потребно. Проверите језгро и његову изолацију
Након спајања и запљачкања, срж треба прегледати пре него што се састави са намотањима.
Типичне проверке укључују:
- Укупне димензије једра
- Димензије централног прозора
- Уравњавање и прављење екстремитета
- Заједничка позиција и конзистенција јаз
- Висина купе и фактор пуњења
- Услова за запљачкање
- Изолација од језгра до оквира
- Уређење за заземљавање језгра
- Докази о оштећењу интерламинара
Вредност отпора изолације изнад 10 МΩ може се спецификовати за одређене тачке испитивања или производе, али то није универзални критеријум прихватања за све слојеве ламинације. Пробана напон, мјерење место, температура, влажност и границе прихватања морају бити дефинисани у процесу произвођача и примењива спецификација.
Како изабрати ламинације електричног челика
Електрични челик оријентисан на житарице се широко користи у јадрама трансформатора за набавку енергије и дистрибуцију јер су његова магнетна својства оптимизована у правцу ваљања.
Избор треба да се узме у обзир:
- Специфични губитак у основи
- Магнетна пропустљивост
- Характеристики засићености
- Дебљина ламинације
- Изолационо премазивање
- Равна
- Учинци резања
- Карактеристике бура
- Поставник конзистенција
Упоређење уобичајених дебљина ламинације
| Дебљина | Опште карактеристике | Разлози за избор |
|---|---|---|
| 0,23 мм | Може подржати ниже губитке струје, у зависности од квалитета челика | Више трошкова материјала и обраде; често се одабирају за захтевне циљеве губитка |
| 0,270,30 мм | Заједничка равнотежа између перформанси, доступности и трошкова | Широко разматрани за пројекте трансформатора снаге-фреквенције |
| 0,35 мм | Економски за неке конвенционалне апликације | Потреба за основне губитке мора бити пажљиво проценита |
| 0,50 мм | Више потенцијалних губитака струје | Уопштено неодговара за модерна језгра трансформатора снаге са малим губицима, осим ако није оправдано специфичним пројектом |
Тонче ламинације могу смањити компоненту струје вихревице губитка језгра, али само дебелина не одређује перформансе. Стилска класа, густина струје, дизајн зглобова, квалитет сечења и тачност монтаже су такође важни.
Тврдња као што је 0,23 мм челика смањује губитак струје у вијеку за 40% треба објављивати само ако су подржана испитивањем спроведеном под дефинисаним и упоређивим условима.
Зашто је конзистенција материјала важна
Употреба електричног челика из исте одобреног квалитета и контролисане производне партије помаже одржавању конзистентног:
- Магнетна својства
- Дебљина листа
- Изолацијска премаза
- Стање површине
- Одговор на резање
- Димензије основне конструкције
Мешање неидентификованих материјала може створити несагласности у губитку језгра, струји узбуђења и димензији спајања. Ако се морају користити више партија, они треба да се провере путем материјалних докумената и процеса контроле квалитета произвођача.
Три уобичајене Трансформатор Методе за спајање језгра
Директно или задничко спајање
У структури заднице-лапа, ламинациони секције се сусрећу на релативно директним зглобовима.
Prednosti:
- Једноставни аранжман
- Лака производња
- Потенцијално мања сложеност производње
Ограничења:
- Магнетни ток може прећи концентрисаније заједничко јаз
- Више ризика локализованог искривљења струје
- Магнетни перформанси могу бити мање повољни од оптимизованог дизајна за корак
Овај метод може бити погодан за одређене мале или трошковно осетљиве трансформаторе, у складу са захтевима пројектовања.
Стап-лап стапинг
Степ-лап језгро распоређује зглоб преко неколико узастопних слојева. Уместо стварања једне концентрисане дискontinuality, преклапане ламинације пружају постепено магнетне прелазе.
Potencijalni Prednosti:
- Смањена концентрација флукса у близини зглобова
- Нижа локализована засићеност
- Нижа струја узбуђења
- Побољшање перформанси без оптерећења
- Смањена вибрација у срцу и звучна бука
Димензије корака и секвенца морају бити дизајнирани за специфично језгро. Фиксирано прекривање једне трећине ширине листа није универзално правило.
Степ-лап зглобови су углавном намењени побољшању магнетног пута. Свака топлотна корист је секундарна и не би требало да се представља као фиксирани проценат без подршке података из испитивања.
Хибридно складиштење
Хибридни дизајн комбинује различите спојне или спајане аранжмане у одабраним областима језгра.
Потенцијалне предности:
- Флексибилност дизајна
- Баланс између производних трошкова и магнетних перформанси
- Прилагођење посебних геометрија језгра или производних ограничења
Пошто су хибридне конструкције специфичније за апликације, њихова перформанса треба да се потврде путем инжењерских израчунака и прототипа или рутинских испитивања.
Који метод наклањања производи најнижи губитак једра?
Правилно дизајнирано сржње корак често ће понудити бољу магнетну перформансу од једноставне структуре за задње корак. Међутим, није тачно гарантовати да ће стап-лап спајање увек смањити губитак без оптерећења за 1520%.
Измерена разлика зависи од:
- Електрична челик
- Тешкост струје у срцу
- Geometrija spoja
- Схема корак-корак
- Допушљивости за резање и постављање
- Висина бура
- Запљачкање језгра
- Капацитет трансформатора и облик језгра
- Услови испитивања
Поуздана тврдња о перформанси треба да се заснивају на упоређивим дизајнима трансформатора, документованим подацима о производњи или сведочанским резултатима испитивања.
Приоритети контроле квалитета
Поуздан процес складиштења једра треба да укључује контролу у три фазе.
Инспекција долазног материјала
Проверите квалитет челика, дебљину, премаз, документацију добављача и идентификацију материјала.
Инспекција у току
Мониторинг димензија сечења, висине бура, ламинације, уравњавања зглобова, висине спаја и стања премаза.
Коначна верификација
Проверите завршено језгро и извршите потребне тестове трансформатора. У зависности од производа и спецификације, они могу укључивати:
- Непоштења на оптерећењу
- Ток без оптерећења
- Испитивање напримљеног напона
- Испитивање индукционог напона
- Отпорност изолације
- Отпорности намотаја
- Merenje buke
- Испитивање повећања температуре
Често постављана питања
Шта је спајање трансформаторских језгра?
То је процес монтаже изолованих електричних ламинација челика у магнетно језгро трансформатора.
Зашто се користе танке ламинације?
Тенеке, међусобно изолационе плоче ограничавају циркулишуће струје вихре и помажу у смањењу грејања језгра и губитка без оптерећења.
Шта је језгро трансформатора са корак?
То је језгро у коме су зглобови разбацани преко неколико слојева ламинације, стварајући постепено пут за магнетни флукс.
Да ли је танкији електрични челик увек бољи?
Не мора бити. Тонкији челик може смањити губитак струје од вихри, али коначни избор мора такође узети у обзир квалитет челика, укупни губитак језгра, производњу, механичко управљање и трошкове.
Како се проверује квалитет трансформаторског језгра?
Произвођачи комбинују инспекцију материјала, проверу димензија, контролу процеса, верификацију изолације и електрична испитивања завршног трансформатора.
Zaključak
За висококвалитетно спајање трансформаторских језгра потребно је више од постављања електричних листова челика заједно. Зависи од верификованих материјала, прецизног сечења, контролисаног низа ламинације, заштићене изолације површине, јединственог запљаћивања и документоване инспекције.
Структура са корак-корак може побољшати магнетни пут и подржати ниже губитке без оптерећења, струју узбуђења и буку. Међутим, његова стварна перформанса мора се проценити као део комплетног дизајна трансформатора, а не путем изолованих или универзалних процентних тврдњи.
Захтевите прилагођено решење трансформатора
Потребан вам је трансформатор дизајниран према вашим захтевима за напоном, капацитетом, импедансом, губитком, хлађењем и инсталацијом?
Дингсин Произвођач трансформатора снаге. Доступна су прилагођена решења.
Контактирајте Дингсин да бисте разговарали о вашим техничким спецификацијама и затражили прилагођени предлог трансформатора.
Sadržaj
- Зашто је Трансформатор Да ли је важно спајање језгра?
- Четири главна корака у спајању трансформаторских језгра
- Како изабрати ламинације електричног челика
- Зашто је конзистенција материјала важна
- Три уобичајене Трансформатор Методе за спајање језгра
- Који метод наклањања производи најнижи губитак једра?
- Приоритети контроле квалитета
- Често постављана питања
- Zaključak
- Захтевите прилагођено решење трансформатора