 EN
Kjerneoppstabling av transformator er den kontrollerte monteringen av tynne, isolerte elektriske stålplater i den magnetiske kretsen til en transformator. Platematerial, leddgeometri, skjærekvalitet, isolasjonsintegritet og klemmekvalitet kan alle påvirke tomgangstap, magnetiseringsstrøm, støy og langsiktig pålitelighet.
I praktisk transformatorproduksjon finnes det ingen enkelt oppstabelingspesifikasjon som passer alle design. Plattetykkelse, trinn-lapp-sekvens, klemmepressur og inspeksjonsbegrensninger bør følge godkjente konstruksjonstegninger, materialdata og gjeldende teststandarder.
Kvifor er det Transformer Er kjerneoppstabling viktig?
Transformatorkjernen gir en lav-reluktansbane for magnetisk fluks mellom vindingene. Dårlig skårne eller feilaktig oppstabilede plater kan føre til:
- Ujevne luftspalter
- Lokal magnetisk metning
- Økt magnetiseringsstrøm
- Økte tomgangstap
- Ekstra vibrasjon og støy
- Mellomplattes kortslutninger
- Lokal overoppheting
Nøyaktig stablet oppbygging hjelper til å opprettholde den konstruerte magnetiske banen samtidig som isolasjonsbelegget på hver enkelt laminering beskyttes.
Fire hovedtrinn i transformator-kjerneoppbygging
1. Forbered oppstillingssområdet
Før montering starter, må oppstillingsplattformen, verktøyene og fikseringsutstyret være rene, nivellerte og fri for metallpartikler, olje og annen forurensning.
Hver elektrisk stål-laminering skal sjekkes for:
- Riktige mål og skjærevinkel
- Overflødig burr eller skarpe kanter
- Overflatede kontaminering
- Skadet isolasjonsbelegg
- Bøyning eller deformasjon
- Korrekt identifisering og batchinformasjon
Flatthet og dimensjonstoleranser må følge den godkjente transformatorkonstruksjonen. En verdi som 0,02 mm kan brukes for en bestemt komponent eller produksjonsprosess, men den bør ikke behandles som en universell kravstilling for hver enkelt transformator-kjerne.
2. Staple lamineringene i den angitte rekkefølgen
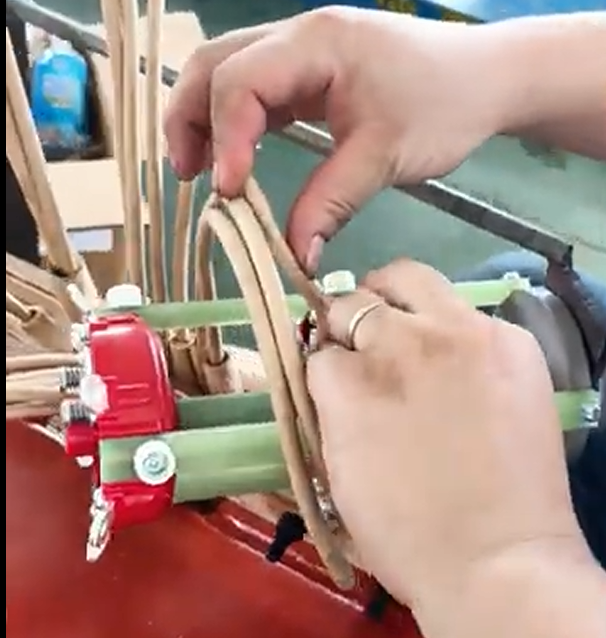
Lamineringene plasseres lag for lag i henhold til kjerne-tegningen. Mange krafttransformatorer bruker en vekselvis skråskåret eller trinnformet leddforbindelse for å fordele leddarealet over flere lag.
Operatørene må kontrollere:
- Orientering av lamineringer
- Forbindelsesoverlapping
- Trinndimensjoner
- Lagrekkefølge
- Justering av ben og yoke
- Dimensjoner på kjernevinduet
- Akkumulert stabelhøyde
Noen produksjonsinstruksjoner krever kanskje at stabelmønsteret endres etter et definert antall ark. En regel som for eksempel å endre retning hver femte laminering er imidlertid spesifikk for designet, ikke en bransjeomfattende krav.
3. Juster og forkomprimer kjernen
Midlertidige fester brukes for å holde den stablede kjernen på plass før endelig klemming. Fester som kommer i kontakt med elektrisk stål bør unngå å skrape eller kortslutte laminasjonsisoleringen.
Forkomprimering skal være:
- Jevn fordeling
- Tilstrekkelig til å stabilisere kjernen
- Påført uten å deformere laminasjonene
- Kontrollert i henhold til godkjent prosessspesifikasjon
Et trykkområde som 3–5 kgf/cm² kan gjelde en bestemt fabrikksprosedyre, men den riktige verdien avhenger av kjernens struktur, festekonstruksjon, materiale og transformatorspesifikasjon.
4. Insperer kjernen og dens isolasjon
Kjernen skal inspiseres etter stabling og spenning, før den monteres med viklingene.
Typiske sjekker inkluderer:
- Samlede kjernemål
- Dimensjoner på kjernevinduet
- Beinjustering og rettlinjethet
- Leddposisjon og konsekvent spalt
- Stabelhøyde og fyllingsfaktor
- Spenntilstand
- Isolasjon mellom kjerne og ramme
- Jordingsanordning for kjerne
- Tegn på skade på lagene
En isolasjonsmotstandsverdi over 10 MΩ kan angis for visse målepunkter eller produkter, men det er ikke et universelt godkjenningskriterium for alle laminasjonslag. Testspenning, målested, temperatur, luftfuktighet og godkjenningsgrenser må defineres i produsentens prosedyre og den gjeldende spesifikasjonen.
Hvordan velge elektrisk stålplater
Kornorientert elektrisk stål brukes mye i kjerner til kraft- og distribusjonstransformatorer fordi dets magnetiske egenskaper er optimalisert i valseretningen.
Utvalget bør vurdere:
- Spesifikk kjernetap
- Magnetisk permeabilitet
- Metningsegenskaper
- Laminert tykkelse
- Isolasjonsbelegg
- Flatthet
- Skjær ytelse
- Kantegenskaper
- Leverandørens konsekvens
Sammenligning av vanlige plater tykkelse
| Tykkelse | Generelle egenskaper | Velgeoverveiinger |
|---|---|---|
| 0,23 mm | Kan støtte lavere virvelstrømtap, avhengig av stålkvaliteten | Høyere materiell- og bearbeidingskostnad; ofte valgt for krav til strenge tapsgrenser |
| 0,27–0,30 mm | Vanlig avveining mellom ytelse, tilgjengelighet og kostnad | Bredt brukt i design av kraftfrekvenstransformatorer |
| 0,35 mm | Økonomisk gunstig for noen konvensjonelle anvendelser | Krav til kjerntap må vurderes nøye |
| 0,50 mm | Større potensiell eddystrømtapskomponent | Generelt uegnede for moderne lavtaps kjernekjerne i krafttransformatorer, med mindre spesielle designkrav berettiger bruken |
Tynnere laminering kan redusere eddystrømkomponenten av kjerntap, men tykkelse alene avgjør ikke ytelsen. Stålkvalitet, fluksdensitet, leddesign, skjærekvalitet og monteringsnøyaktighet er også viktige.
Påstander som «0,23 mm stål reduserer eddystrømtap med 40 %» bør kun publiseres når de støttes av tester utført under definerte og sammenlignbare forhold.
Hvorfor materialesatsens konsekvens er viktig
Å bruke elektrisk stål fra samme godkjente kvalitet og kontrollert produksjonssats bidrar til å opprettholde konsekvent:
- Magnetiske egenskaper
- Platetykkelse
- Isoleringsbelægningsytelse
- Overflatebetingelse
- Svarthet ved skjæring
- Kjernebyggedimensjoner
Å blande ukjente materialer kan føre til inkonsekvenser i kjerntap, magnetiseringsstrøm og stablingsdimensjoner. Hvis flere sats må brukes, bør de verifiseres gjennom materialeprotokoller og produsentens kvalitetskontrollprosess.
Tre vanlige Transformer Kjerne-stablingsmetoder
Direkte eller butt-lap-stabling
I en butt-lap-struktur møtes lamineringseksjonene ved relativt direkte ledd.
Fordeler:
- Enkel oppstilling
- Enklere fremstilling
- Muligens lavere produksjonskompleksitet
Begrensninger:
- Magnetisk fluks kan krysse en mer konsentrert leddspalte
- Større risiko for lokal fluksforvrengning
- Magnetisk ytelse kan være mindre gunstig enn ved en optimal step-lap-konstruksjon
Denne metoden kan være egnet for visse små eller kostnadskritiske transformatorer, avhengig av konstruksjonskravene.
Step-Lap-stabling
En step-lap-kjerne fordeler leddet over flere påfølgende lag. Istedenfor å skape én konsentrert diskontinuitet gir de overlappende lamineringene en mer gradvis magnetisk overgang.
Mulige fordeler:
- Redusert flukskonsentrasjon nær skjøtene
- Lavere lokal metning
- Lavere magnetiseringsstrøm
- Forbedret tomgangsytelse
- Redusert kjerne-vibrasjon og hørbar støy
Trinn-dimensjonene og sekvensen må utformes spesifikt for den aktuelle kjernen. En fast overlapp på én tredjedel av arket bredde er ikke en universell regel.
Trinn-lappeskjøter er hovedsakelig beregnet på å forbedre den magnetiske banen. Eventuelle termiske fordeler er sekundære og bør ikke presenteres som en fast prosentandel uten støttende testdata.
Hybrid stableing
En hybridkonstruksjon kombinerer ulike skjøt- eller stableingsanordninger i utvalgte områder av kjernen.
Mulige fordeler:
- Designfleksibilitet
- Balanse mellom produksjonskostnad og magnetisk ytelse
- Tilpasning til spesielle kjernegeometrier eller produksjonsbegrensninger
Fordi hybridstrukturer er mer applikasjonsspesifikke, bør deres ytelse bekreftes gjennom ingeniørberegninger og prototyp- eller rutinemessig testing.
Hvilken stablingsmetode gir lavest kjerntap?
En riktig utformet trinnlappet kjerne vil ofte gi bedre magnetisk ytelse enn en enkel butt-lappet struktur. Det er imidlertid ikke riktig å garantere at trinnlappet stabling alltid reduserer tomgangstap med 15–20 %.
Den målte forskjellen avhenger av:
- Elektrisk ståltype og tykkelse
- Kjernefluksdensitet
- Geometri på ledd
- Trinnlappesekvens
- Toleranser for skjæring og stabling
- Burr høgd
- Kjerneinnspenning
- Transformatorkapasitet og kjerneform
- Testbetingelser
Pålitelige ytelseskrav skal baseres på sammenlignbare transformatorutforminger, dokumenterte produksjonsdata eller overvåkede testresultater.
Kvalitetskontrollprioriteringer
En pålitelig kjerneoppstabelingsprosess bør omfatte kontroll i tre faser.
Innkommende materialeinspeksjon
Bekreft stålsort, tykkelse, belegg, leverantørdokumentasjon og materialeidentifikasjon.
Inspeksjon under prosessen
Overvåk skjæredimensjoner, burrhøyde, lamineringsekvens, leddjustering, stabellengde og beleggstilstand.
Sluttlig verifisering
Insperer den ferdige kernen og utfør de nødvendige transformatorprøvene. Avhengig av produkt og spesifikasjon kan disse inkludere:
- Forbruk ved ingen last
- Lastfri strøm
- Påtrykt-spenningsprøving
- Indusert-spenningsprøving
- Isolasjonsmotstand
- Viklingsmotstand
- Støymåling
- Temperaturstigningstesting
Ofte stilte spørsmål
Hva er transformatorjernkjerne-stabling?
Det er prosessen med å montere isolerte elektriske stålplater i den magnetiske kjernen til en transformator.
Hvorfor brukes tynne plater?
Tynne, gjensidig isolerte plater begrenser sirkulerende eddystrømmer og reduserer oppvarming av kjernen samt tomgangstap.
Hva er en trinn-lappet transformatorjernkjerne?
Det er en kjerne der leddene er forskyvet over flere lags plater, noe som skaper en mer gradvis bane for magnetisk fluks.
Er tynnere elektrisk stål alltid bedre?
Ikke nødvendigvis. Tynnere stål kan redusere eddystrøm-tap, men det endelige valget må også ta hensyn til stålkvalitet, totalt kjernetap, produksjonskapasitet, mekanisk håndtering og kostnad.
Hvordan verifiseres kvaliteten på transformatorjernkjernen?
Produsenter kombinerer materiellinspeksjon, dimensjonskontroller, prosesskontroll, isolasjonsverifikasjon og elektrisk testing av den ferdige transformatorn.
Konklusjon
Høykvalitets stabling av transformatorkjernen krever mer enn å bare plassere elektriske stålplater sammen. Det avhenger av verifiserte materialer, nøyaktig skjæring, en kontrollert lamineringsekvens, beskyttet overflateisolasjon, jevn klemming og dokumentert inspeksjon.
Steg-lapp-konstruksjon kan forbedre den magnetiske banen og støtte lavere tomgangstap, magnetiseringsstrøm og støy. Den faktiske ytelsen må imidlertid vurderes som en del av den komplette transformatorutformingen, ikke gjennom isolerte eller universelle prosentvurderinger.
Be om en tilpasset transformatorløsning
Trenger du en transformator som er utformet etter dine krav til spenning, kapasitet, impedans, tap, kjøling og installasjon?
Dingxin — Produsent av krafttransformatorer. Tilpassede løsninger er tilgjengelige.
Kontakt Dingxin for å diskutere dine tekniske spesifikasjoner og be om et tilpasset transformatorforslag.
Innholdsfortegnelse
- Kvifor er det Transformer Er kjerneoppstabling viktig?
- Fire hovedtrinn i transformator-kjerneoppbygging
- Hvordan velge elektrisk stålplater
- Hvorfor materialesatsens konsekvens er viktig
- Tre vanlige Transformer Kjerne-stablingsmetoder
- Hvilken stablingsmetode gir lavest kjerntap?
- Kvalitetskontrollprioriteringer
- Ofte stilte spørsmål
- Konklusjon
- Be om en tilpasset transformatorløsning