 EN
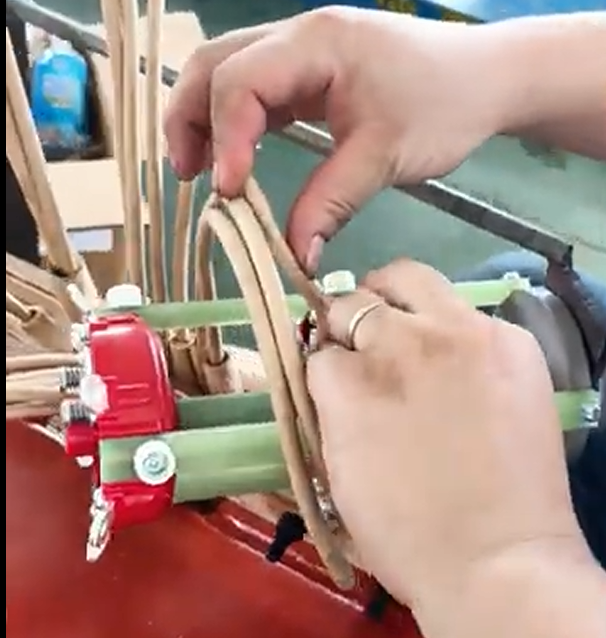
Kernmontering er den kontrollerede samling af tynde, isolerede elektriske stålplader i den magnetiske kreds af en transformator. Pladematerialet, forbindelsesgeometrien, skærepræcisionen, isolationsintegriteten og klemmekvaliteten kan alle påvirke tomgangstab, magnetiseringsstrøm, støj og langtidspålidelighed.
I praksis ved fremstilling af transformatorer findes der ikke én enkelt monteringsspecifikation, der passer til alle design. Pladetykkelse, trin-lap-sekvens, klemmepressur og inspektionsgrænser skal følge de godkendte konstruktions-tegninger, materialedata og gældende teststandarder.
Hvorfor er Transformator Er kernemontering vigtig?
Transformator-kernen sikrer en lav-reluktans-sti for den magnetiske flux mellem vindingerne. Forkert skårne eller forkert monterede plader kan medføre:
- Ulige luftspalter
- Lokal magnetisk mætning
- Øget magnetiseringsstrøm
- Øgede tomgangstab
- Ekstra vibration og støj
- Mellemplade-kortslutninger
- Lokal overophedning
Præcis stabling hjælper med at opretholde den beregnede magnetiske sti, mens den beskytter isoleringsbelægningen på hver enkelt laminering.
Fire hovedtrin i transformerkernens stabling
1. Forbered stabelområdet
Før monteringen starter, skal stabelplatformen, værktøjerne og fastspændingsanordningerne være rene, vandrette og fri for metalpartikler, olie og anden forurening.
Hver elektrisk stål-laminering skal kontrolleres for:
- Korrekte mål og skæreinkel
- Overmæssige spåner eller skarpe kanter
- Overfladeforurening
- Beskadiget isoleringsbelægning
- Bøjning eller deformation
- Korrekt identifikation og batchoplysninger
Fladhed og dimensionelle tolerancer skal følge den godkendte transformatorudformning. En værdi som f.eks. 0,02 mm kan anvendes for en bestemt komponent eller fremstillingsproces, men den må ikke betragtes som en universel kravspecifikation for alle transformatorkerne.
2. Stable lamineringerne i den specificerede rækkefølge
Lamineringerne placeres lag for lag i overensstemmelse med kerntegningen. Mange krafttransformatorer anvender en skiftvis skrå eller trinformede samling for at fordele samlingsarealet over flere lag.
Operatører skal kontrollere:
- Orientering af lamineringer
- Samlingsoverlap
- Trindimensioner
- Lagrækkefølge
- Justering af ben og jernkerner
- Mål for kernevindue
- Opsummeret stablhøjde
Nogle produktionsinstruktioner kræver muligvis, at stakmønstret ændres efter et defineret antal plader. En regel som f.eks. at ændre retning hver femte laminering er dog konstruktionsbestemt og ikke en branchewevid krav.
3. Justér og forkomprimer kernen
Midlertidige fastgørelsesmidler bruges til at holde den stablede kerne på plads, inden den endeligt spændes. Fastgørelsesmidler, der rører ved det elektriske stål, skal undgå at ridse eller overbrodne isoleringen mellem lamineringerne.
Forkompressionen skal være:
- Jævnt fordelt
- Tilstrækkelig til at stabilisere kernen
- Anvendt uden at deformere lamineringerne
- Styret i henhold til den godkendte procesbeskrivelse
Et trykområde som f.eks. 3–5 kgf/cm² kan gælde for en bestemt fabrikproces, men den korrekte værdi afhænger af kernens konstruktion, fastgørelsesmidlernes design, materialet og transformatorspecifikationen.
4. Inspectér kernen og dens isolering
Efter stabling og spænding skal kernen inspiceres, inden den monteres sammen med vindingerne.
Typiske kontroller inkluderer:
- Samlede kernekarakteristika
- Mål for kernevindue
- Udligning og lige linje af leddene
- Ledets placering og konsistens af spaltetykkelse
- Stak-højde og fyldfaktor
- Klemmeforhold
- Isolering mellem kerne og ramme
- Jordforbindelse for kernen
- Tegn på skade på lagene imellem hinanden
En isolationsmodstandsværdi over 10 MΩ kan specificeres for bestemte målepunkter eller produkter, men det er ikke et universelt godkendelseskriterium for alle lamineringsslag. Prøvespænding, målested, temperatur, luftfugtighed og godkendelsesgrænser skal defineres i fremstillerens procedure og den gældende specifikation.
Sådan vælger du elektrisk stål-lamineringer
Kornorienteret elektrisk stål anvendes i stor udstrækning i kraft- og distributionstransformatorkerne, fordi dets magnetiske egenskaber er optimeret i rullingsretningen.
Valget bør tage følgende i betragtning:
- Specifikke kerneforluster
- Magnetisk permeabilitet
- Mængde af mættede stoffer
- Laminationsdybde
- Isoleringsbelægning
- Fladhed
- Skærende ydeevne
- Burr-egenskaber
- Leverandørens sammenhæng
Sammenligning af fælles lamineringsstykkeder
| Tykkelse | Generelle karakteristika | Valg overvejelser |
|---|---|---|
| 0,23 mm | Kan understøtte lavere hvirvelstrømstab, afhængigt af stålkvaliteten | Højere materiale- og forarbejdningsomkostninger; ofte valgt til at opfylde høje tabsmål |
| 0,270,30 mm | Almindelig balance mellem ydeevne, tilgængelighed og omkostninger | Anvendes bredt ved transformatorer til netfrekvens |
| 0,35 mm | Økonomisk for nogle konventionelle anvendelser | Kravene til kerntab skal vurderes omhyggeligt |
| 0,50 mm | Større potentiale for hvirvelstrømstab | Generelt uegnede til moderne lavtabstransformatorer med jernkerne, medmindre en specifik konstruktion begrundet det |
Tyndere plader kan reducere den del af kerntabet, der skyldes hvirvelstrømme, men tykkelsen alene afgør ikke ydeevnen. Stålkvalitet, fluxtæthed, ledningsudformning, skærequalitet og monteringspræcision er ligeledes vigtige.
Påstande som «0,23 mm-stål reducerer hvirvelstrømstabet med 40 %» må kun offentliggøres, når de understøttes af tests udført under definerede og sammenlignelige betingelser.
Hvorfor konsistens i materialepartier er vigtig
Brug af elektrisk stål fra samme godkendte kvalitet og kontrolleret produktionsparti hjælper med at sikre konsekvent:
- Magnetiske egenskaber
- Pladtykkelse
- Isoleringssløgets ydeevne
- Overfladetilstand
- Udslitningsrespons
- Kernens bygemål
Blanding af ukendte materialer kan skabe inkonsistenser i kernetab, magnetiseringsstrøm og stablede mål. Hvis der skal bruges flere partier, skal de verificeres via materialeoptegnelser og producentens kvalitetskontrolproces.
Tre almindelige Transformator Metoder til kernestabling
Direkte eller overlappende stablingsmetode
I en overlappende struktur mødes lamineringsektionerne ved relativt direkte forbindelser.
Fordele:
- Simpel arrangement
- Lettere fremstilling
- Muligvis lavere produktionskompleksitet
Begrænsninger:
- Magnetisk flux kan krydse en mere koncentreret samlingsspalte
- Større risiko for lokal flux-forvridning
- Magnetisk ydeevne kan være mindre gunstig end ved en optimeret step-lap-konstruktion
Denne metode kan være velegnet til visse små eller prisfølsomme transformatorer, afhængigt af konstruktionskravene.
Step-Lap-stabling
En step-lap-kernedeling fordeler samlingen over flere på hinanden følgende lag. I stedet for at skabe én koncentreret diskontinuitet giver de overlappende plader en mere gradvis magnetisk overgang.
Mulige Fordeler:
- Reduceret fluxkoncentration i nærheden af samlingerne
- Lavere lokal mætning
- Lavere eksitationsstrøm
- Forbedret ydelse ved ingen belastning
- Reduceret kernevibration og hørbar støj
Trinmålene og sekvensen skal udformes specifikt til kernen. En fast overlapning på en tredjedel af arket bredde er ikke en universel regel.
Trintrinforbindelser er primært beregnet til at forbedre den magnetiske strømvej. Eventuelle termiske fordele er sekundære og bør ikke angives som en fast procentdel uden understøttende testdata.
Hybrid stablelse
En hybrid konstruktion kombinerer forskellige forbindelses- eller stablelsesarrangementer i udvalgte områder af kernen.
Mulige fordele:
- Designfleksibilitet
- Balance mellem fremstillingsomkostninger og magnetisk ydelse
- Tilpasning til særlige kernegeometrier eller produktionsbegrænsninger
Da hybride konstruktioner er mere applikationsspecifikke, bør deres ydelse bekræftes gennem ingeniørberegninger samt prototype- eller rutinetests.
Hvilken stablemetode giver den laveste kerntab?
En korrekt dimensioneret trin-lap-kernestruktur vil ofte give bedre magnetisk ydelse end en simpel butt-lap-struktur. Det er dog ikke korrekt at garantere, at trin-lap-stabling altid reducerer tomgangstab med 15–20 %.
Den målte forskel afhænger af:
- Elektrisk ståltype og tykkelse
- Kernens fluxtæthed
- Geometri af leje
- Trin-lap-sekvensen
- Tolerancer ved udsnit og stabling
- Burr højde
- Kernens klemning
- Transformatorens kapacitet og kernetform
- Testbetingelser
Pålidelige ydelseskrav skal være baseret på sammenlignelige transformatorudformninger, dokumenterede produktionsdata eller overvågede testresultater.
Kvalitetskontrolprioriteringer
En pålidelig kerne-stakningsproces bør inkludere kontrol på tre trin.
Indgående materialeinspektion
Verificer stålkvaliteten, tykkelsen, belægningen, leverandørdokumentationen og materialeidentifikationen.
Inspektion under proces
Overvåg skæringens dimensioner, burrhøjden, lamineringens rækkefølge, leddenes justering, stakkens højde og belægningens tilstand.
Final Verification
Inspekter den færdige kerne og udfør de krævede transformertests. Afhængigt af produktet og specifikationen kan disse omfatte:
- Forbrug ved nulbelastning
- Strøm uden belastning
- Spændingsprøvning med pålagt spænding
- Induceret spændingsprøvning
- Isolationsmodstand
- Viklingsmodstand
- Støjmåling
- Temperaturstigningsprøvning
Ofte stillede spørgsmål
Hvad er transformerkernestakning?
Det er processen med at samle isolerede elektriske stålplader til den magnetiske kerne i en transformator.
Hvorfor bruges tynde lamineringer?
Tynde, gensidigt isolerede plader begrænser cirkulerende hvirvelstrømme og hjælper med at reducere kerneopvarmning og tomgangstab.
Hvad er en step-lap-transformerkern?
Det er en kerne, hvor samlingerne er skubbet ud af fase over flere lamineringsslag, hvilket skaber en mere gradvis sti for den magnetiske flux.
Er tyndere elektrisk stål altid bedre?
Ikke nødvendigvis. Tyndere stål kan reducere hvirvelstrømstab, men det endelige valg skal også tage højde for stålkvalitet, samlet kernetab, fremstillingskapacitet, mekanisk håndtering og omkostninger.
Hvordan verificeres transformerkernens kvalitet?
Producenter kombinerer materialeinspektion, dimensionelle kontroller, proceskontrol, isolationsverifikation og elektrisk test af den færdige transformer.
Konklusion
En højtkvalitet transformerkernestabling kræver mere end blot at placere elektriske stålplader sammen. Den afhænger af verificerede materialer, præcis udsætning, en kontrolleret lamineringsekvens, beskyttet overfladeisolering, jævn klemning og dokumenteret inspektion.
Trinvis konstruktion kan forbedre den magnetiske sti og understøtte lavere tomgangstab, magnetiseringsstrøm og støj. Den faktiske ydeevne skal dog vurderes som en del af den komplette transformatorudformning i stedet for gennem isolerede eller universelle procentværdier.
Anmod om en brugerdefineret transformatorløsning
Har du brug for en transformator, der er udformet til dine krav til spænding, effekt, impedans, tab, køling og installation?
Dingxin — Producent af krafttransformatorer. Brugerdefinerede løsninger er tilgængelige.
Kontakt Dingxin for at drøfte dine tekniske specifikationer og anmode om et brugerdefineret transformatorforslag.
Indholdsfortegnelse
- Hvorfor er Transformator Er kernemontering vigtig?
- Fire hovedtrin i transformerkernens stabling
- Sådan vælger du elektrisk stål-lamineringer
- Hvorfor konsistens i materialepartier er vigtig
- Tre almindelige Transformator Metoder til kernestabling
- Hvilken stablemetode giver den laveste kerntab?
- Kvalitetskontrolprioriteringer
- Ofte stillede spørgsmål
- Konklusion
- Anmod om en brugerdefineret transformatorløsning