 EN
Kärnmontering av transformator är den kontrollerade monteringen av tunna, isolerade plåtband av elektriskt stål till den magnetiska kretsen i en transformator. Plåtmaterial, foggeometri, skärnoggrannhet, isolationsintegritet och klampringskvalitet kan alla påverka tomgångsförlusten, magnetiseringsströmmen, bullernivån och långtidstabiliteten.
I praktisk transformatorproduktion finns det ingen enskild monteringsspecifikation som är lämplig för varje konstruktion. Plåttjocklek, stege-och-steg-fogsekvens, klampringstryck och inspektionsgränser bör följa de godkända konstruktionsritningarna, materialdata och tillämpliga provningsstandarder.
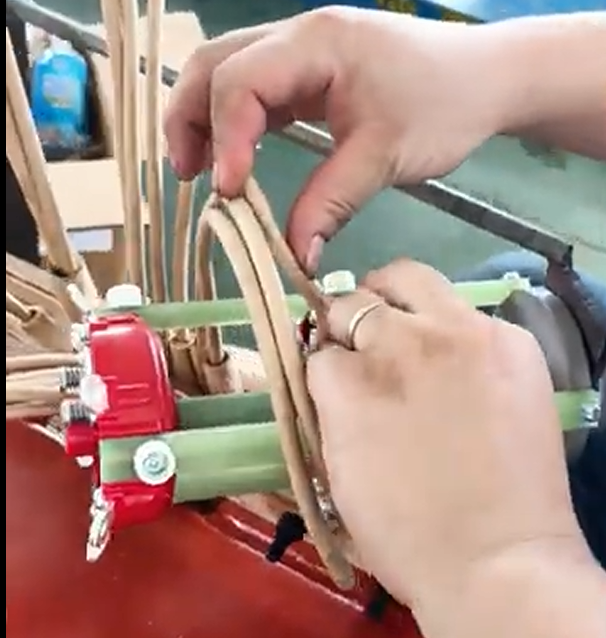
Varför är det så? Transformator Är kärnmontering viktig?
Transformatorns kärna skapar en väg med låg magnetisk motstånd för magnetisk flöde mellan lindningarna. Felaktigt skurna eller felaktigt monterade plåtband kan orsaka:
- Ojämna luftspalter
- Lokal magnetisk mättnad
- Högre magnetiseringsström
- Ökad tomgångsförlust
- Ytterligare vibration och brus
- Kortslutningar mellan plåtband
- Lokal överhettning
Exakt stapling hjälper till att bibehålla den avsedda magnetiska vägen samtidigt som isoleringsbeläggningen på varje plåt skyddas.
Fyra huvudsteg i transformatorns kärnstapling
1. Förbered staplingsområdet
Innan monteringen påbörjas bör staplingsplattformen, verktygen och fästena vara rena, horisontella och fria från metallpartiklar, olja och annan förorening.
Varje elektrisk stålplåt ska kontrolleras för:
- Rätta mått och skärningsvinkel
- Överdrivna spån eller skarpa kanter
- Ytkontamination
- Skadad isoleringsbeläggning
- Böjning eller deformation
- Rätt identifiering och batchinformation
Planhet och dimensionsunderkänsligheter måste följa den godkända transformatorns design. Ett värde som 0,02 mm kan användas för en viss komponent eller tillverkningsprocess, men det bör inte behandlas som ett universellt krav för varje transformatorkärna.
2. Stapla lamineringarna i den angivna sekvensen
Lamineringarna placeras lager för lager enligt kärnritningen. Många krafttransformatorer använder en skiftad sned- eller stegfog för att fördela fogytan över flera lager.
Operatörer måste kontrollera:
- Lamineringens orientering
- Fogöverlappning
- Stegdimensioner
- Lagersekvens
- Ben- och yokejustering
- Kärnfönstrets dimensioner
- Ackumulerad stackhöjd
Vissa produktionsinstruktioner kan kräva att staplingsmönstret ändras efter ett definierat antal plåtbitar. En regel som innebär att riktningen ändras var femte laminering är dock konstruktionsspecifik snarare än en branschomfattande kravställning.
3. Justera och förkomprimera kärnan
Tillfälliga fästen används för att hålla den staplade kärnan på plats innan slutlig spänning. Fästen som kommer i kontakt med elektriskt stål bör undvika att skava eller kortsluta lamineringens isolering.
Förkompressionen bör vara:
- Jämnt fördelad
- Tillräcklig för att stabilisera kärnan
- Tillämpad utan att deformera lamineringarna
- Reglerad enligt den godkända processspecifikationen
Ett tryckområde som 3–5 kgf/cm² kan gälla för en viss fabriksprocedur, men det korrekta värdet beror på kärnans konstruktion, fästens utformning, materialet och transformatorns specifikation.
4. Inspektera kärnan och dess isolering
Efter stapling och spänning bör kärnan inspekteras innan den monteras med lindningarna.
Typiska kontroller inkluderar:
- Totala kärndimensioner
- Kärnfönstrets dimensioner
- Benens justering och rakhet
- Fogposition och konsekvens i fogbredd
- Staplhöjd och fyllnadsfaktor
- Spänningsförhållande
- Isolering mellan kärna och ram
- Kärnans jordningsanordning
- Tecken på skador mellan plåtlager
Ett isolationsmotstånd över 10 MΩ kan specificeras för vissa provpunkter eller produkter, men det är inte ett universellt godkännandekriterium för alla plåtlager. Provspännning, mätplats, temperatur, luftfuktighet och godkännandegränser måste definieras i tillverkarens procedur och den tillämpliga specifikationen.
Hur man väljer elektriska stålplåtar
Kornorienterat elektriskt stål används omfattande i kärnor för kraft- och distributionstransformatorer eftersom dess magnetiska egenskaper är optimerade i rullningsriktningen.
Urvalet bör ta hänsyn till:
- Specifik kärnförlust
- Magnetisk permeabilitet
- Mättnadsegenskaper
- Lamineringstjocklek
- Isoleringsbeläggning
- Planhet
- Skärprestanda
- Kantegenskaper
- Leverantörens konsekvens
Jämförelse av vanliga plåttjocklekar
| Tjocklek | Allmänna karaktäristiker | Urvalsskäl |
|---|---|---|
| 0,23 mm | Kan stödja lägre virmströmsförluster, beroende på stålsorten | Högre material- och bearbetningskostnad; väljs ofta för krävande förlustmål |
| 0,27–0,30 mm | Vanlig balans mellan prestanda, tillgänglighet och kostnad | Omfattande användning vid transformatorer för nätfrekvens |
| 0,35 mm | Ekonomiskt fördelaktigt för vissa konventionella applikationer | Kraven på kärnförluster måste utvärderas noggrant |
| 0,50 mm | Större risk för virvelströmsförluster | I allmänhet olämpligt för moderna kärnor i krafttransformatorer med låga förluster, om inte motiverat av en specifik konstruktion |
Tunnare plåtband kan minska den del av kärnförlusten som orsakas av virvelströmmar, men tjocklek ensam avgör inte prestandan. Stålsort, flödestäthet, fogdesign, skärkvalitet och monteringsnoggrannhet är också viktiga.
Påståenden som «0,23 mm-stål minskar virvelströmsförlusterna med 40 %» får endast publiceras om de stöds av tester utförda under definierade och jämförbara förhållanden.
Varför materialbatchens konsekvens är viktig
Användning av elektriskt stål från samma godkända kvalitet och kontrollerad tillverkningsbatch bidrar till konsekvent prestanda av:
- Magnetiska egenskaper
- Arkets tjocklek
- Isoleringsbelägningens egenskaper
- Ytstillstånd
- Skärresponsen
- Kärnbyggnadens mått
Blandning av okända material kan orsaka variationer i kärnförluster, magnetiseringsström och staplingsmått. Om flera partier måste användas bör detta verifieras via materialdokumentation och tillverkarens kvalitetskontrollprocess.
Tre vanliga Transformator Metoder för kärnstapling
Direkt stapling eller skarvstapling
I en skarvstaplingskonstruktion möts lamineringsektionerna vid relativt raka fogar.
Fördelar:
- Enkel anordning
- Enklare tillverkning
- Potentiellt lägre produktionskomplexitet
Begränsningar:
- Magnetisk flöde kan passera en mer koncentrerad fogskift
- Större risk för lokal flödesförvrängning
- Magnetisk prestanda kan vara mindre gynnsam än en optimerad steg-och-staplingskonstruktion
Denna metod kan vara lämplig för vissa små eller kostnadskänsliga transformatorer, beroende på konstruktionskraven.
Steg-och-staplingskonstruktion
En steg-och-staplingskärna fördelar fogskiftet över flera successiva lager. Istället för att skapa en enda koncentrerad diskontinuitet ger de överlappande plåtarna en mer gradvis magnetisk övergång.
Potentiella Fördelar:
- Minskad flödeskoncentration nära fogskiften
- Lägre lokal mättnad
- Lägre exciteringsström
- Förbättrad tomgångsprestanda
- Minskad kärnvibration och hörbar brusnivå
Stegdimensionerna och sekvensen måste konstrueras för den specifika kärnan. En fast överlappning på en tredjedel av plåtens bredd är inte en universell regel.
Stegfogar avser främst att förbättra den magnetiska vägen. Eventuella termiska fördelar är sekundära och får inte anges som en fast procentandel utan stödjande testdata.
Hybridstapling
En hybridkonstruktion kombinerar olika fog- eller staplingsanordningar i valda områden av kärnan.
Potentiella fördelar:
- Flexibel design
- Balans mellan tillverkningskostnad och magnetisk prestanda
- Anpassning till särskilda kärngeometrier eller produktionsbegränsningar
Eftersom hybridkonstruktioner är mer applikationsspecifika bör deras prestanda verifieras genom ingenjörsberäkningar och prototyp- eller rutintester.
Vilken staplingsmetod ger lägst kärnförlust?
En korrekt utformad stegstaplad kärna ger ofta bättre magnetisk prestanda än en enkel skarvstaplad konstruktion. Det är dock inte korrekt att garantera att stegstapling alltid minskar tomgångsförlusten med 15–20 %.
Den uppmätta skillnaden beror på:
- Elektrisk stålgrad och tjocklek
- Kärnans flödestäthet
- Ledgeometri
- Stegstaplingssekvens
- Toleranser för skärning och stapling
- Burrhöjd
- Kärnans klämning
- Transformatorns kapacitet och kärnform
- Testförhållanden
Pålitliga prestandapåståenden bör grundas på jämförbara transformatorkonstruktioner, dokumenterade produktionsdata eller observerade testresultat.
Kvalitetskontrollens prioriteringar
En pålitlig kärnmonteringsprocess bör inkludera kontroll i tre faser.
Inspektion av inkommande material
Verifiera stålsort, tjocklek, beläggning, leverantörens dokumentation och materialidentifiering.
Inspektion under processen
Övervaka skärningsmått, spånskära, lamineringsserie, fogjustering, stackhöjd och beläggningsstatus.
Slutlig verifiering
Inspektera den färdiga kärnan och utför de krävda transformatorproven. Beroende på produkt och specifikation kan dessa omfatta:
- Nolastförlust
- Ström utan belastning
- Spänningsprov med applicerad spänning
- Spänningsprov med inducerad spänning
- Isolationsmotstånd
- Lindningsmotstånd
- Bullermätning
- Temperaturstegningsprov
Vanliga frågor
Vad är transformatorkärnmontering?
Det är processen att montera isolerade plåtband av elektriskt stål till den magnetiska kärnan i en transformator.
Varför används tunna plåtband?
Tunna, ömsesidigt isolerade plåtband begränsar cirkulerande virvelströmmar och minskar kärnans uppvärmning samt tomgångsförluster.
Vad är en stege-och-steg-transformator-kärna?
Det är en kärna där fogarna är förskjutna över flera lager av plåtband, vilket skapar en mer gradvis väg för magnetisk flöde.
Är tunnare elektriskt stål alltid bättre?
Inte nödvändigtvis. Tunnare stål kan minska virvelströmsförluster, men det slutliga valet måste också ta hänsyn till stålsort, total kärnförlust, tillverkningsmöjligheter, mekanisk hantering och kostnad.
Hur verifieras transformator-kärnans kvalitet?
Tillverkare kombinerar materialinspektion, dimensionskontroller, processkontroll, isolationsverifiering och elektrisk provning av den färdiga transformatorn.
Slutsats
Att stapla kärnor till högkvalitativa transformatorer kräver mer än att enbart placera elektriska stålplåtar bredvid varandra. Det kräver verifierade material, exakt skärning, en kontrollerad lamineringsserie, skyddad ytsisolering, jämn klämningskraft och dokumenterad inspektion.
Stegformad konstruktion kan förbättra den magnetiska vägen och bidra till lägre tomgångsförluster, magnetiseringsström och brus. Den faktiska prestandan måste dock utvärderas som en del av den fullständiga transformatorns design snarare än genom isolerade eller universella procentsatser.
Begär en anpassad transformatorlösning
Behöver du en transformator som är utformad efter dina krav på spänning, effekt, impedans, förluster, kylning och installation?
Dingxin – Tillverkare av krafttransformatorer. Anpassade lösningar finns tillgängliga.
Kontakta Dingxin för att diskutera dina tekniska specifikationer och begära ett anpassat transformatorförslag.
Innehållsförteckning
- Varför är det så? Transformator Är kärnmontering viktig?
- Fyra huvudsteg i transformatorns kärnstapling
- Hur man väljer elektriska stålplåtar
- Varför materialbatchens konsekvens är viktig
- Tre vanliga Transformator Metoder för kärnstapling
- Vilken staplingsmetod ger lägst kärnförlust?
- Kvalitetskontrollens prioriteringar
- Vanliga frågor
- Slutsats
- Begär en anpassad transformatorlösning